Анализ производственного процесса и методы управления обработкой профилегибочных машин.
2026-09-20
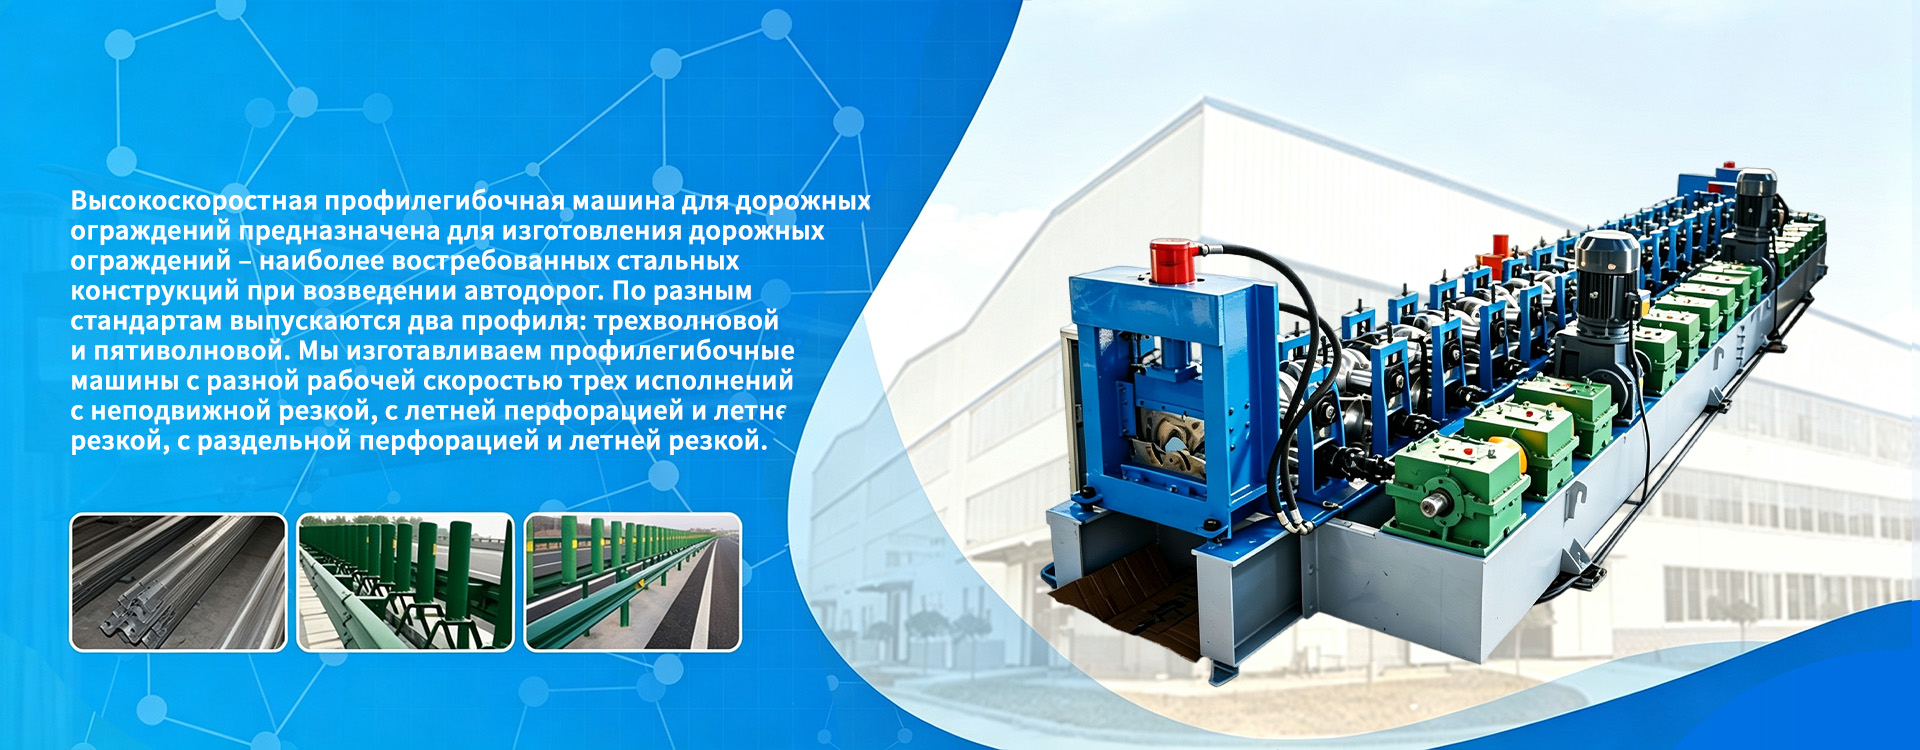
Профилегибочные машины являются основным промышленным оборудованием для крупномасштабного производства металлических профилей и широко используются при производстве кровельных панелей зданий, компонентов ограждений и несущих профилей для стальных конструкций. Качество производства всего оборудования во многом зависит от аппаратной конфигурации всей машины и всего метода управления обработкой. Если вы хотите стабильно производить металлические профили с точными размерами и отличным качеством поверхности, вам необходимо установить стандартизированную логику управления для всего процесса загрузки, подачи, формовки, резки и разгрузки. В этой статье основное внимание уделяется реальному производственному процессу профилегибочных машин, разбираются ключевые моменты управления процессом в каждом звене, анализируется влияние систем управления, параметров процесса, подбора сырья, эксплуатации и технического обслуживания оборудования на качество готовой продукции, а также предоставляются практические рекомендации для покупателей оборудования и производственных предприятий.
В строительстве и переработке строительных материалов профилегибочные машины стали основным оборудованием для производства различных типов деталей из листового металла благодаря своим преимуществам, заключающимся в высокой автоматизации, большой производственной мощности и непрерывной работе. В качестве сырья оборудование использует рулоны металла, которые последовательно экструдируются и деформируются несколькими формовочными роликами для обработки профилей поперечного сечения, требуемых конструкцией. Продукция охватывает большое количество строительных компонентов, таких как кровельные панели, старинная плитка, настил пола и подвесные панели для наружных стен. Многие производственные компании подвержены таким проблемам, как отклонения в размерах пластин, царапины на поверхности, искажения компонентов и заусенцы во время использования оборудования. Эти дефекты связаны не только с самим оборудованием оборудования, но и с неадекватными методами управления процессом обработки. Комплексное решение для управления полным процессом обработки может значительно снизить уровень брака, стабилизировать качество продукции и повысить общую производительность всей производственной линии.
Полный производственный процесс профилегибочной машины разделен на шесть основных звеньев: подача рулонов, подача по направляющим, формовка сборки роликов, онлайн-контроль, резка фиксированной длины, а также выгрузка и сбор готовой продукции. Каждая ссылка соответствует эксклюзивному методу управления обработкой. Любое отсутствие контроля в любой ссылке будет передано в конечный продукт.
Загрузка рулона является начальным этапом производства, и в центре внимания на этом этапе находится соответствие сырья и механизма размотки. Материал, толщина и предел текучести рулонов необработанной стали и алюминия должны соответствовать параметрам конструкции оборудования. Если толщина сырья превышает допустимый диапазон оборудования, это увеличит нагрузку на формовочный валик, что приведет к перегрузке двигателя и неправильной деформации профиля. Изменения предела текучести материала также напрямую изменят величину пружинения при формовании, в результате чего поперечное сечение готового изделия не будет соответствовать стандарту. Загрузочная стойка должна иметь хороший контроль натяжения, и она не может быть ослаблена или натянута во время процесса роликовой транспортировки. Если натяжение слишком велико, сырье растянется, а пластина удлинится и деформируется; если натяжение слишком мало, катушка будет отклоняться, и последующая подача будет отклоняться. Оператору необходимо отрегулировать тормозное сопротивление разматывателя в зависимости от веса рулона и толщины пластины, чтобы обеспечить плавное и равномерное освобождение рулона, закладывая основу для последующих процессов.
Направляющее звено подачи играет роль коррекции отклонения и позиционирования, а также является ключевой станцией для контроля отклонения листа. Профилегибочная машина оснащена механизмом направляющей подачи, а зазор между левой и правой направляющими перегородками должен быть строго отрегулирован. Зазор немного больше ширины листовой подложки и не может быть слишком узким или слишком свободным. Если перегородка будет затянута слишком плотно, она поцарапает окрашенную поверхность пластины и приведет к повреждению поверхности изделия; Если зазор слишком велик, во время транспортировки пластина будет трястись влево и вправо, вызывая боковое отклонение. На производственных линиях с длительным непрерывным производством следует регулярно проверять износ направляющих роликов. После износа роликов точность направляющих снизится и пластины начнут легко перемещаться. Некоторые модели высокого класса оснащены автоматической системой коррекции отклонений, которая может отслеживать положение доски в режиме реального времени во время производственного процесса и автоматически корректировать отклонение. Подходит для производства плит с цветным покрытием, к которым предъявляются высокие требования к внешнему виду поверхности. Ручная отладка модели станка требует от оператора регулярного наблюдения за траекторией движения плиты и своевременной ручной корректировки положения направляющих.
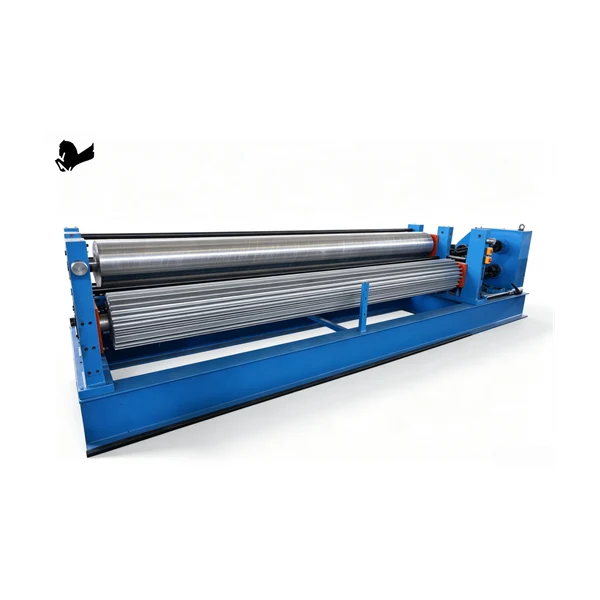
Станция профилирования валков является основной станцией обработки всей машины для профилирования валков. Суть управления обработкой заключается в регулировке зазора между валками и степени измельчения. Форма поперечного сечения профиля достигается путем поэтапного выдавливания набора формовочных роликов. Зазор каждого комплекта роликов необходимо калибровать в соответствии со стандартами процесса. Сумма сокращения не может быть установлена слишком большой за один раз. Если диапазон деформации одногруппового формовочного валика превысит стандартный, на поверхности плиты возникнут морщины и трещины, а лакокрасочное покрытие растрескается и отвалится. Если величина уменьшения одной группы недостаточна, профиль не может быть полностью сформирован, а поперечное сечение не может соответствовать стандартам чертежа. На этапе отладки следуйте принципу постепенной доводки и калибруйте каждый зазор ролика последовательно спереди назад. При этом необходимо следить за тем, чтобы верхний и нижний ролики были параллельны. Если зазор между двумя концами роликов станет неодинаковым, пластина будет подвергаться неравномерной нагрузке, и готовое изделие будет сгибаться и перекручиваться. При ежедневном производстве поверхность ролика должна содержаться в чистоте. Металлический мусор и примеси сварочного шлака налипают на поверхность ролика, что создает вогнутые пятна на поверхности пластины и портит внешний вид заготовки.
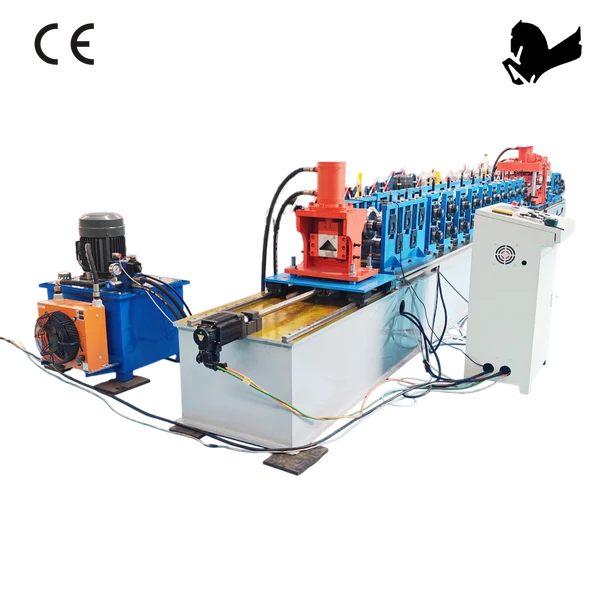
Система управления является мозгом всей производственной линии профилирования. В современных моделях обычно используются решения для управления ПЛК и сервоприводом. В методе управления обработкой настройки электрических параметров напрямую влияют на точность длины пластины. Перед производством необходимо ввести целевую длину заготовки и количество продукции в интерфейс взаимодействия человека с компьютером. Сервосистема управляет подачей листа и запускает резку при достижении заданного размера. Для производства толстых листов высокой твердости скорость подачи должна быть разумно установлена в зависимости от толщины и материала листа. Скорость движения не должна быть слишком высокой, чтобы формовка не успевала за ритмом подачи и укладки материалов. Для тонких декоративных пластин скорость можно соответствующим образом увеличить, чтобы увеличить производственную мощность. При этом параметры должны быть зафиксированы. Нетехническому персоналу запрещено произвольно изменять параметры сервопривода. Путаница параметров напрямую приведет к тому, что заготовки будут иметь разную длину и большое количество готовой продукции будет отправлено в брак.
В процессе резки фиксированной длины основное внимание уделяется синхронизации резки и качеству разреза. В обычных профилегибочных машинах применяется конструкция резки летающей пилой. Режущий механизм движется синхронно с пластиной для завершения резки во время движения. Производственную линию не нужно останавливать, что обеспечивает непрерывность производства. Ключевыми моментами контроля являются следующая скорость реакции и зазор инструмента летающей пилы. Если зазор инструмента слишком велик, разрез пластины будет сильно заусенцем и потребует вторичной полировки; если зазор инструмента слишком мал, износ инструмента будет ускорен. Для изготовления листов разной толщины зазор между лезвиями необходимо соответствующим образом регулировать. Кроме того, энкодер необходимо регулярно проверять. Энкодер отвечает за измерение длины перемещения пластины. Если энкодер изнашивается или проскальзывает, возникнут ошибки в длине готового изделия. Регулярная калибровка энкодера является важным средством контроля технического обслуживания.
Нельзя игнорировать и процесс выгрузки и сбора готовой продукции. После резки профиля он плавно транспортируется через разгрузочный кронштейн. Высота кронштейна должна соответствовать разгрузочному столу. Если зазор слишком велик, вновь отрезанный профиль упадет и ударится, что приведет к деформации профиля и повреждению кромок и углов. Для длинных строительных панелей разгрузочный кронштейн должен обеспечивать достаточные точки опоры, чтобы избежать изгиба под действием веса панелей.
В дополнение к контролю работы каждой рабочей станции, ежедневное управление эксплуатацией и техническим обслуживанием, а также контроль оборудования являются методами долгосрочного контроля обработки. Профилегибочная машина должна иметь систему регулярного осмотра для проверки рабочего состояния редуктора, трансмиссионной цепи и подшипников, а также своевременного пополнения смазочного материала. Зазор между деталями трансмиссии становится больше, что приводит к тряске всей машины и снижению точности обработки профиля. Роликовую форму необходимо защищать от пыли и ржавчины во время остановки. Если поверхность валика будет повреждена, в обрабатываемых заготовках будут продолжать появляться дефекты. При этом очень важна профессиональная компетентность операторов. Персонал на рабочем месте знаком с технологическими параметрами оборудования и отлаживает производство в соответствии со стандартным процессом, чтобы избежать проблем с качеством партии, вызванных слепой заменой роликов и электрических параметров.
Учитывая диверсифицированные заказы строительного профиля на рынке, профилегибочная машина также может реализовывать многовариантное коммутационное производство путем регулировки параметров процесса. После изменения схемы производства вы не сможете напрямую массово производить продукцию на полной скорости. Прежде чем приступить к массовому производству, необходимо сначала изготовить несколько образцов в опытном порядке, измерить размер поперечного сечения, длину и диагональ и подтвердить, что все показатели аттестованы. Это важный процесс контроля, позволяющий избежать бракованной продукции.
С точки зрения тенденций развития отрасли, управление обработкой профилегибочных машин становится интеллектуальным. Производственная линия нового поколения оснащена модулем сбора данных, благодаря которому можно записывать и сохранять записи о скорости производства, производительности и ошибках. Если возникают отклонения в обработке, источник проблемы можно быстро отследить. Функции автоматической коррекции отклонений и автоматического сохранения параметров постепенно становятся популярными. Сохраненные параметры процесса можно напрямую извлечь при переключении шаблонов, что уменьшает количество ошибок, вызванных ручной отладкой, и еще больше снижает производственный порог компании.
В целом, качество готовой продукции профилегибочной машины зависит не только от класса аппаратного обеспечения оборудования, но и стандартизированный метод управления процессом всего процесса играет решающую роль. От выбора сырья, загрузки и подачи, регулировки формования, настройки параметров сервосистемы до резки и разгрузки, проверки и обслуживания оборудования — управление и контроль каждого процесса взаимосвязаны. Только внедрив полную систему управления процессом, компании-производители смогут в полной мере использовать производительность оборудования профилегибочных машин, стабильно производить различные типы строительных металлических профилей с высокой точностью и отличным внешним видом, а также повысить конкурентоспособность продукции на рынке.
-


-


-


Dancy:WhatsApp
-
Frank:WhatsApp
-

ivy liu: WhatsApp