Ключевое значение отделки большой рамы профилегибочного оборудования для производительности всей машины.
2026-09-20
Рама профилегибочной машины является основной несущей частью всего оборудования. От точности обработки корпуса рамы напрямую зависит устойчивость работы всего узла, точность формирования профиля и срок службы всего станка. Многие клиенты-покупатели на этапе выбора уделяют больше внимания основным компонентам, таким как ролики, летающие пилы с сервоприводом и системы управления, но часто игнорируют далеко идущие последствия процесса отделки больших рам. Большое основание рамы, рама и опорная поверхность для установки были обработаны с высокой точностью, чтобы обеспечить соосность и плоскостность каждой станции, уменьшить дрожание работы оборудования и уменьшить различные проблемы с качеством, такие как перекос и ошибки размеров при последующем производстве профилей. В этой статье анализируется важная ценность отделочной обработки крупных рам на профилегибочном оборудовании с учетом различных аспектов технологии обработки, производительности оборудования, производственной практики и потерь затрат, а также предоставляются рекомендации по закупке и выбору оборудования для строительных материалов.
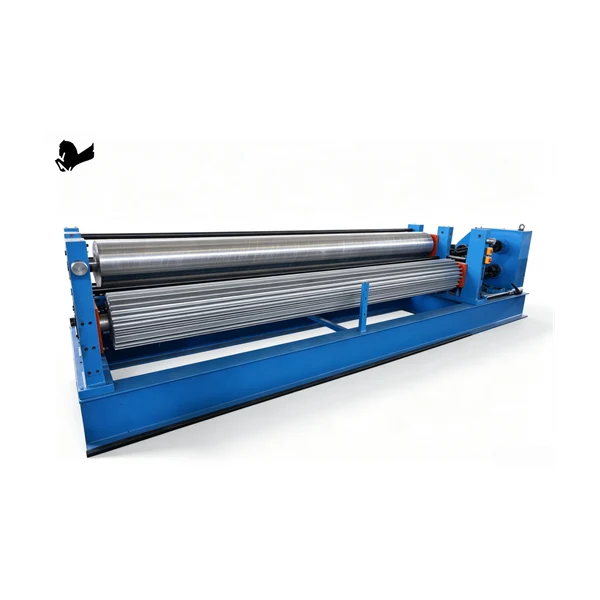
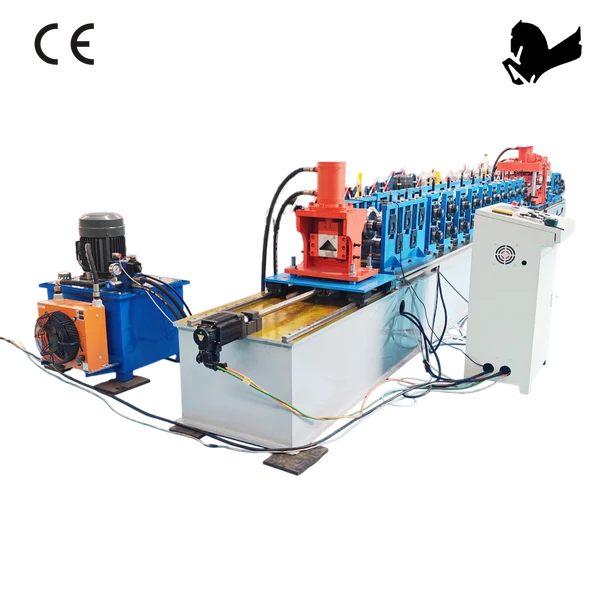
В промышленности по производству строительных металлических профилей машины для формования цветной стальной черепицы широко используются для автоматизированного производства кровельных панелей, антикварной черепицы, настила пола, подвесных панелей для наружных стен и других компонентов. Профилегибочные машины с похожим внешним видом, представленные на рынке, имеют огромные различия в реальной производительности. После длительной эксплуатации некоторого оборудования могут возникнуть такие неисправности, как отклонение листа, отклонение размера поперечного сечения, ошибка длины надреза, а также вибрация и шум устройства. Если исключить такие факторы, как роликовые формы и системы сервоуправления, большая часть основных причин отказов связана с недостаточной точностью обработки большой рамы.
Рама профилегибочного оборудования отвечает за установку и переноску всех компонентов роликов, механизмов передачи, механизмов подачи и механизмов резки. Вся производственная линия состоит из десятков формовочных роликов, закрепленных на большой раме. Если базовая плоскость рамы не доработана, в плоскости рамы будет отклонение от плоскостности. После сборки каждая роликовая станция будет смещена. Верхние и нижние ролики невозможно удерживать строго параллельно, а усилие на ролики при работе оборудования неравномерно. В процессе производства листа могут возникать такие дефекты, как боковой изгиб, деформация и вмятины на поверхности. Даже если использовать качественную роликовую форму и собрать ее на большой раме с нестандартной точностью, она не сможет производить качественные профили.
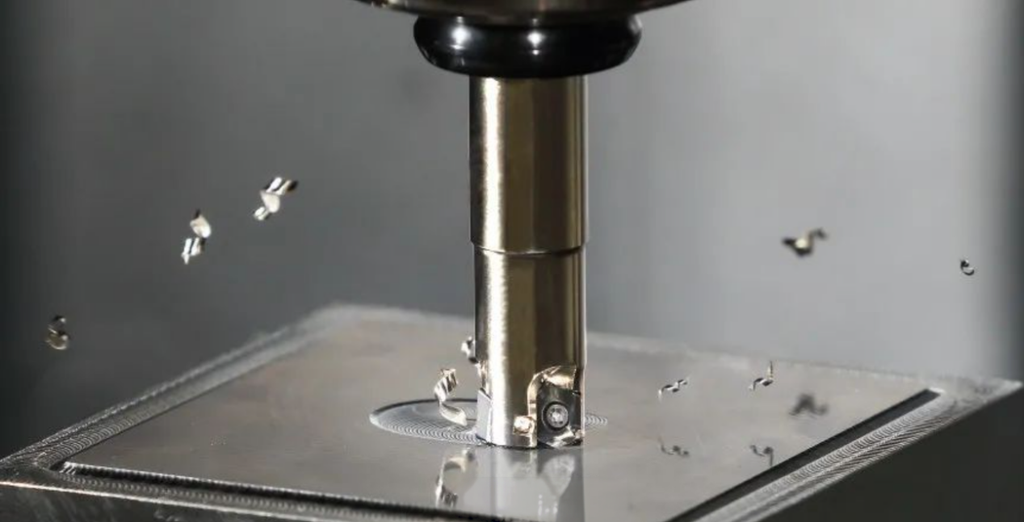
Отделочная обработка большой рамы представляет собой чистовую обработку с ЧПУ всего основания рамы машины и базовой поверхности установки роликов после сварки. После сварки большой рамы возникнет сварочное напряжение и произойдет незначительная деформация. Если не производить чистовую обработку и производить сверление непосредственно для сборки, монтажные плоскости стойки будут неровными и исходные точки каждого рабочего места не будут лежать в одной плоскости. После прецизионной токарной обработки на станке с ЧПУ плоскость установки рамы можно скорректировать в соответствии с диапазоном расчетных допусков, гарантируя, что базовые поверхности установки всех роликовых опор находятся в одной базовой плоскости, обеспечивая соосность и параллельность каждой формовочной станции всей производственной линии и избегая дефектов формирования профиля из источника оборудования.
В условиях высокоскоростного непрерывного производства профилегибочного оборудования точность рамы напрямую влияет на стабильность работы оборудования. В процессе непрерывной подачи и валкового прессования оборудование будет продолжать генерировать переменные ударные силы. Большая рама без чистовой обработки будет иметь неровности в плоскости рамы, а после запирания болтов возникнут внутренние напряжения. После длительных и высокочастотных операций болты легко ослабнут, и положение роликовой опоры сместится. После того, как оборудование проработало некоторое время, его профиль начинает отклоняться, что требует частых остановов и повторных калибровок, что серьезно снижает эффективность производства. Большая рама, обработанная с высокой точностью, имеет плоскую монтажную поверхность и обеспечивает равномерный контакт с рамой на большой площади. Болты равномерно нагружены и надежно зафиксированы. Оборудование может производиться непрерывно в течение длительного времени, а положение рабочей станции не подвержено отклонениям, что снижает частоту повторных отладок.
Финишная обработка большой рамы напрямую связана со сроком службы всей машины. При производстве профилегибочного оборудования двигатель, редуктор и трансмиссионная цепь постоянно выдают мощность, а ролики создают огромные силы реакции при сдавливании металлического листа. Если точность базовой плоскости рамы недостаточна, во время работы оборудования могут возникать аномальные вибрации. Вибрация будет передаваться на прецизионные компоненты, такие как подшипники, редукторы и серводвигатели, ускоряя износ подшипников, усугубляя ударные потери шестерен внутри редуктора и делая сервоэнкодеры чувствительными к отклонениям измерений из-за вибрации. Увеличивается частота отказов оборудования, сокращаются циклы замены деталей, что непреднамеренно увеличивает последующие затраты клиентов на техническое обслуживание. Большая рама была обработана с высокой точностью. Рама нагружена равномерно, амплитуда вибрации при работе оборудования эффективно подавляется, а ударная нагрузка на компоненты трансмиссии снижается. Весь блок может поддерживать долгосрочную стабильную работу и продлевать срок службы всей машины.
Учитывая реальные производственные сценарии в строительстве и промышленности строительных материалов, заводам часто приходится переходить на разные версии производства. Когда профилегибочная машина меняет рисунок, необходимо разобрать и отрегулировать несколько комплектов роликовых опор. Базовая плоскость тщательно обработана, а опора имеет высокую точность разборки и сброса. После замены формы опора может вернуться в исходное базовое положение, что значительно снижает сложность отладки и сокращает время смены и отладки модели. Напротив, большая рама без прецизионной обработки имеет вогнутую и выпуклую опорную поверхность. После разборки опоры восстановить первоначальную исходную точку сборки сложно. Многократное измерение и регулировка прокладок требует много человеко-часов. Для многовариантных и небольших партийных заказов это серьезно снизит общую производственную мощность производственной линии.
На этапе сравнения цен многие клиенты-покупатели склонны сравнивать только материалы роликов и марки сервоприводов, игнорируя технологию обработки рамы, что приводит к скрытым потерям в более поздний период. Отделочная обработка крупного каркаса является основным процессом внутри оборудования, и его сложно отличить напрямую от внешнего вида оборудования. Чтобы снизить себестоимость производства, некоторые производители не проводят отделочные работы после сварки рамы, а полагаются на добавление прокладок для компенсации погрешностей плоскости. Компенсация прокладкой может лишь частично смягчить отклонение. Прокладка легко смещается после вибрации оборудования во время работы, и точность со временем снижается. Чистовая обработка на станке с ЧПУ представляет собой процесс прямой резки металлического основного материала корпуса рамы. Точность закреплена в корпусе рамы и не снижается из-за рабочей вибрации.
Конечно, помимо тонкой механической обработки качественного каркаса не менее важен и процесс предварительной обработки. Полный процесс включает в себя сварку рамы, обработку для снятия старения, а затем чистовую обработку на станке с ЧПУ. Внутри сварной рамы имеются сварочные остаточные напряжения. Если машина будет закончена непосредственно без старения, после ввода оборудования в эксплуатацию напряжение будет медленно сниматься, рама будет деформироваться, и точность, полученная на точной машине, будет недействительной. В формальном производственном процессе большую раму необходимо со временем снять напряжение, чтобы устранить внутреннее напряжение, вызванное сваркой, а затем можно выполнить прецизионную токарную обработку, чтобы обеспечить двойную гарантию процесса для достижения долгосрочной стабильности размеров большой рамы.
Процесс прецизионной токарной обработки большой рамы также напрямую повлияет на последующую модернизацию и трансформацию оборудования. Когда позже клиентам потребуется добавить формовочные станции или преобразовать и произвести новые профили, высокоточные опорные системы, новые опоры можно установить непосредственно на исходную базовую плоскость, чтобы облегчить модификацию и модернизацию оборудования. Большую стойку с плохой исходной точностью базовой плоскости будет очень трудно трансформировать и расширить позже, и она даже не поддерживает расширение рабочей станции, что значительно снижает ценность повторного использования оборудования.
С точки зрения развития отрасли клиенты на зарубежных рынках предъявляют все более высокие требования к общей стабильности профилегибочного оборудования. Для зарубежных клиентов, занимающихся обработкой профилей зданий, технология обработки каркаса оборудования стала важным показателем качества оборудования. Ценность точности больших стеллажей со временем будет расти, особенно в промышленных сценариях с длительным бесперебойным производством. Краткосрочные затраты на закупки немного возрастут, но в долгосрочной перспективе сокращение потерь дефектной продукции, сокращение простоев и времени отладки, а также продление цикла замены деталей могут создать значительные комплексные выгоды для клиентов.
В совокупности финишная обработка большой рамы профилегибочного оборудования относится к базовой технологии оборудования и является основным условием для работы роликов и сервосистем. Большая рама служит каркасом всего оборудования. Точность кадра недостаточна, и какими бы хорошими ни были внешние аксессуары, они не могут проявить свою полную производительность. При покупке и выборе оборудования не следует ориентироваться только на видимые компоненты. Вам следует уделить все внимание технологии обработки большой рамы и отдать приоритет оборудованию, которое завершает обработку старением + чистовую обработку с ЧПУ. Это может обеспечить долгосрочную стабильную работу производственной линии, стабильно производить высокоточные строительные металлические профили и повысить эффективность производства для производственных компаний.
-


-


-


Dancy:WhatsApp
-
Frank:WhatsApp
-

ivy liu: WhatsApp