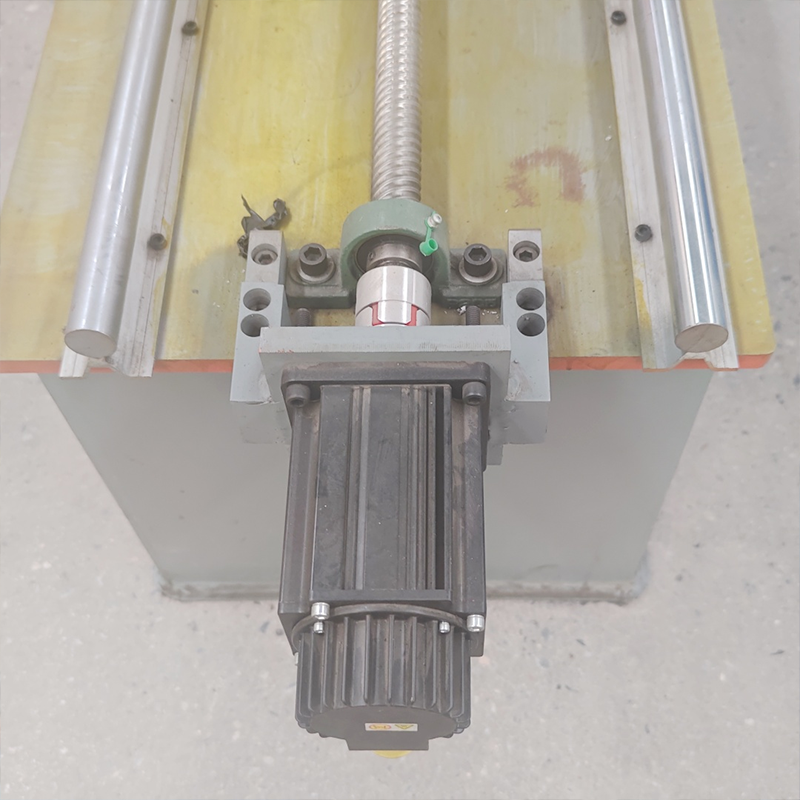
Сервомоторы способствуют модернизации оборудования для вальцовой формовки, содействуя высокоточному и высокоэффективному производству в рамках интеллектуального производства
2026-09-09
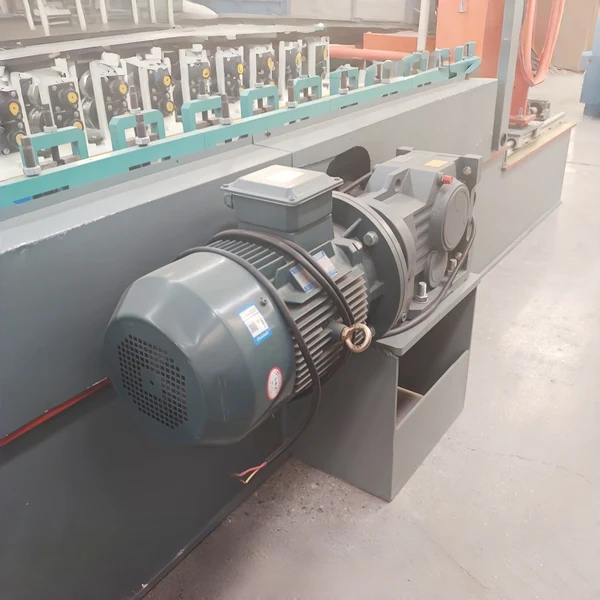
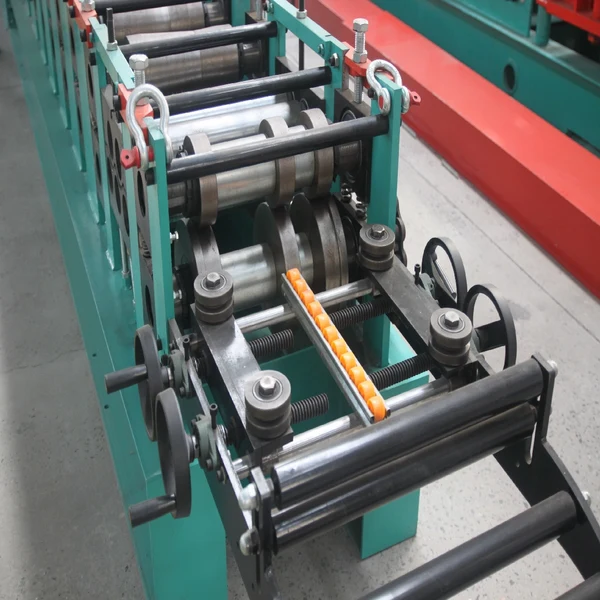
В сфере холодной штамповки и обработки металлических профилей вальцовочные машины, являющиеся ключевым промышленным оборудованием, широко используются для серийного производства различных металлических конструкций, таких как фотоэлектрические профили, стальные прогоны, кабельные лотки, цветная стальная черепица для строительства, автомобильные профили и листы для ограждений. По мере того как мировое производство развивается в направлении высокой точности, интеллектуализации, гибкости и низкого энергопотребления, недостатки традиционного оборудования для ролико-прессовой формовки с частотно-регулируемыми приводами и механическими передачами — такие как недостаточная точность, медленная смена типоразмеров, высокое энергопотребление и высокая частота отказов — становятся всё более заметными. В то же время сервомоторы, благодаря таким ключевым преимуществам, как время отклика в миллисекундах, позиционирование с точностью до микрометра, динамическая синхронная регулировка и интеллектуальная обратная связь по данным, постепенно вытесняют традиционные приводные компоненты, становясь основным силовым ядром сервоприводных вальцовочных машин. Они коренным образом преобразуют производственные процессы и стандарты эффективности в области вальцования металла, превращаясь в стандартный ключевой компонент современных линий высокоточного холодного гибочного формования.
В последние годы мировой рынок оборудования для прецизионной вальцовой формовки продолжает расширяться. Данные отрасли показывают, что к 2026 году доля сервосистем в промышленном оборудовании среднего и крупного размера для вальцовой формовки превысит 78%, а доля моделей с полностью сервоприводной системой в новых заказах на оборудование будет расти из года в год, став ключевым обязательным показателем в тендерах на закупки в сфере высокотехнологичного производства. По сравнению с традиционными решениями на основе электродвигателей, применение сервомоторов в машинах для вальцовой формовки обеспечивает точное управление всем технологическим процессом — от подачи, формовки и вытяжки до резки летучими ножницами и сбора готовой продукции. Это позволяет устранить такие проблемы отрасли, как большие погрешности формовки, деформация профилей, неравномерность размеров отрезов и низкая стабильность серийного производства, а также полностью удовлетворить требования к стандартизации и точности серийного производства высококачественных металлических профилей.
I. Основные проблемы отрасли, связанные с традиционным оборудованием для вальцовой формовки
Традиционные вальцовые формовочные станки в большинстве случаев используют приводную схему, состоящую из частотно-регулируемого двигателя в сочетании с механической цепью и зубчатой передачей, при этом контроль темпа формовки зависит от фиксированных механических параметров. В условиях современного высокотехнологичного производства это имеет множество недостатков, которые серьезно сдерживают повышение качества продукции и производительности. Во-первых, это недостаточная точность формовки: скорость отклика традиционного привода при запуске и остановке составляет всего 200–500 мс, а зазоры в трансмиссии и колебания скорости очень легко приводят к отклонениям при гибке металлических профилей и превышению допусков по размерам. Допуски готовой продукции трудно контролировать, что не позволяет удовлетворить требования к высокоточной обработке, предъявляемые к автомобильным запчастям, прецизионным фотоэлектрическим профилям и профилям для авиационной промышленности.
Во-вторых, крайне низкая гибкость производства: при смене модели на традиционном оборудовании требуется ручная регулировка зазора между валками, параметров привода и хода резки; одна смена модели занимает много времени, что не позволяет адаптироваться к требованиям индивидуализированного производства с множеством спецификаций, небольшими партиями и широким ассортиментом продукции, а также затрудняет удовлетворение современных разнообразных моделей рыночных заказов. Кроме того, оборудование работает на фиксированной скорости на протяжении всего цикла, что приводит к серьезным потерям энергии в режимах холостого хода и малой нагрузки, а производственные затраты при длительной эксплуатации остаются высокими.
Кроме того, традиционные линии ролико-прессовой формовки повсеместно страдают от плохой синхронизации и высокого процента брака: скорость формовки и скорость резки невозможно точно согласовать, что приводит к растяжению, скручиванию профилей и неравномерной длине, что не только приводит к растрате сырья, но и увеличивает затраты на последующую доработку. Отсутствие обратной связи с данными в режиме реального времени затрудняет поиск неисправностей и оптимизацию технологического процесса, а также препятствует внедрению интеллектуального управления производством. В то же время широкое применение сервомоторов целенаправленно решает все вышеперечисленные отраслевые проблемы и способствует скачкообразному совершенствованию технологии вальцовой формовки.
II. Основные области применения сервомоторов в машинах для вальцовой формовки
Сервомоторы обладают такими ключевыми характеристиками, как высокоточное позиционирование, динамическая регулировка скорости, адаптация крутящего момента и обратная связь в режиме реального времени, что позволяет осуществлять синхронное управление несколькими осями на линии вальцовой формовки. Они полностью охватывают все этапы производства — подачу, формовку, вытяжку, отрезку летучими ножницами и интеллектуальную коррекцию отклонения — и отвечают требованиям интеллектуальной модернизации различных линий высокоточной вальцовой формовки.
На этапах интеллектуальной подачи и вальцования сервомоторы, являясь основным элементом привода вальцов, обеспечивают точное управление скоростью вращения вальцов, величиной подачи и зазором между вальцами; точность позиционирования достигает 0,01 мм, а точность углового управления — 0,001°. Оборудование может динамически регулировать крутящий момент и рабочую скорость в зависимости от толщины, материала и размеров профиля, что позволяет избежать деформации и растрескивания листов, вызванных чрезмерным давлением, и идеально подходит для вальцования различных материалов, таких как нержавеющая сталь, алюминиевый сплав и оцинкованная сталь, обеспечивая стабильность формовки каждой партии профилей. Кроме того, несколько групп сервомоторов синхронно управляют валами формовки, полностью устраняя погрешности зазора, характерные для традиционных механических передач, что делает возможной однократную формовку профилей со сложными нестандартными сечениями.
На этапе резки с помощью сервоприводных летучих ножниц сервомоторы находят одно из своих ключевых применений в оборудовании для вальцовой формовки. Традиционный режим резки с остановкой линии требует полной остановки всего оборудования для выполнения резки, что приводит к крайне низкой производительности, а удары при запуске и остановке легко вызывают отклонения в размерах профилей. В то время как вальцовочно-профилировочная машина, оснащенная системой сервоприводных летучих ножниц, обеспечивает резку в динамическом режиме: сервомотор в режиме реального времени отслеживает скорость движения производственной линии, обеспечивая точную синхронизацию скорости движения режущего устройства и профиля, что позволяет выполнять высокоточную резку без остановки и замедления линии, с погрешностью длины реза не более ±0,1 мм, полностью устраняя такие проблемы, как неравномерная длина, деформация среза и избыток заусенцев. В настоящее время эта технология широко применяется на линиях по производству C- и Z-образных стальных прогонов, опор для фотоэлектрических систем, кабельных лотков, ограждений для скоростных автомагистралей, цветной стальной черепицы для кровли и т. д.
В процессах тяги и интеллектуальной коррекции отклонения сервоприводная тяговая система обеспечивает бесступенчатое регулирование скорости и плавный пуск/остановку; скорость отклика в миллисекундах полностью исключает такие проблемы, как растяжение, скопление и смещение листов. При формовке широких и тонких листов сервомотор в режиме реального времени собирает данные о рабочем положении, скорости и крутящем моменте, а в сочетании с интеллектуальной системой управления динамически рабочие параметры, обеспечивая полную автоматическую коррекцию отклонения на протяжении всего процесса и значительно повышая выход годного продукта при формовке высококачественных листов. Кроме того, оборудование может сохранять несколько наборов производственных параметров, что позволяет одним нажатием переключаться между различными размерами профилей, сокращая время переналадки более чем на 80 % и значительно повышая гибкость производства.
В-третьих, гибкое производство, адаптированное к разнообразным заказам.
Сервоприводные вальцовочные машины не требуют сложной механической настройки: благодаря настройке системных параметров можно быстро переключаться между профилями разных размеров и сечений, что позволяет с легкостью выполнять мелкосерийные, многоассортиментные и индивидуальные заказы, значительно повышая коэффициент использования оборудования и способность предприятия принимать заказы, что соответствует современным тенденциям гибкого производства в обрабатывающей промышленности.
В-четвертых, энергосбережение и снижение затрат на эксплуатацию и техническое обслуживание. Сервомоторы обладают способностью регулировать потребление энергии в соответствии с потребностями: в режимах холостого хода и при низких скоростях они автоматически снижают энергопотребление, что позволяет сэкономить 15–30 % энергии по сравнению с традиционным оборудованием с частотно-регулируемыми приводами. Кроме того, оборудование не требует большого количества деталей механической трансмиссии, имеет простую конструкцию, низкий уровень отказов и малый износ, что значительно снижает затраты на техническое обслуживание и потери от простоев.
В-пятых, интеллектуальные данные как движущая сила «умного» производства. Сервомоторы могут в режиме реального времени передавать рабочие данные, такие как положение, скорость вращения, крутящий момент и ток, что обеспечивает мониторинг производства, отслеживание качества, оптимизацию параметров и раннее предупреждение о неисправностях. Это позволяет реализовать цифровое и интеллектуальное управление линиями ролико-прессовой формовки, способствуя созданию на предприятиях производственных систем «умных» заводов.
IV. Применение в отраслях и будущие тенденции развития
В настоящее время полностью автоматическое оборудование для роликовый штамповки, оснащенное сервомоторами, широко проникло во многие ключевые отрасли промышленности. В отрасли фотоэлектрической энергетики оно используется для прецизионной формовки опор для солнечных батарей и профилей для фотоэлектрических кровель; в отрасли стальных конструкций — для серийного производства C/Z-профилей и комплектующих для стальных конструкций; в строительной и строительно-материальной отрасли — для производства цветной стальной черепицы, стеновых сэндвич-панелей и профилей для ограждений; в легкой промышленности и электротехнике — для обработки профилей кабельных лотков и складских стеллажей; в автомобилестроении — для формовки прецизионных деталей, таких как автомобильные рамы и профили ходовой части.
С продолжающимся развитием глобального «умного производства» и «Промышленности 4.0» требования рынка к точности, степени автоматизации и уровню интеллектуализации оборудования для вальцовой формовки постоянно растут, и полностью сервоприводные интеллектуальные вальцовые формовочные станки стали неизбежной тенденцией развития отрасли. В будущем сервомоторы будут тесно интегрированы с технологиями «Интернета вещей», больших данных и интеллектуального управления на основе искусственного интеллекта, что позволит обеспечить автономную настройку параметров оборудования, интеллектуальный контроль качества, самодиагностику и устранение неисправностей, а также удаленное техническое обслуживание и эксплуатацию, что станет дополнительным стимулом для всесторонней модернизации отрасли ролико-прессовой формовки металла в направлении высокой точности, высокой эффективности, низкого энергопотребления и цифровизации.
Таким образом, применение сервомоторов коренным образом изменило систему ключевых характеристик оборудования для вальцовой формовки, устранив многие технические ограничения традиционного оборудования, и стало основной технологической опорой для повышения качества обработки металлических профилей, производственной эффективности и конкурентоспособности на рынке. Для промышленных предприятий модернизация оборудования для вальцовой формовки с сервоприводом является не только неизбежным выбором для удовлетворения потребностей высокотехнологичного рынка, но и ключевой мерой для снижения затрат, повышения эффективности и перехода к интеллектуализации. В будущем технология сервоприводов будет продолжать активно развиваться в области холодной гибки, способствуя переходу всей отрасли прецизионной ролико-прессовой формовки на новый этап интеллектуального развития с более высоким качеством.

-


-


-


Dancy:WhatsApp
-
Frank:WhatsApp
-

ivy liu: WhatsApp