Как эффективно исправить отклонение обработки на профилегибочных станках для обеспечения точности производства профилей
2026-09-10
При крупносерийном производстве строительных металлических профилей, черепицы и ограждающих панелей точность обработки профилегибочного станка напрямую определяет степень квалификации готовой продукции и качество строительства проекта. Различные факторы, такие как длительная эксплуатация оборудования, неправильная отладка параметров, отклонения от эталонных характеристик фюзеляжа и различия в сырье, приведут к проблемам обработки, таким как отклонения размеров, искажения боковых изгибов, ошибки длины и неровные поверхности досок профилей. Если такое отклонение не удастся исправить вовремя, это не только приведет к большому количеству отходов материала, но также повлияет на соответствие установки панелей на месте и задержит ход реализации проекта. В этой статье подробно анализируются основные причины отклонений при обработке на профилегибочных машинах, а также приводятся полнофункциональные, реализуемые решения по коррекции отклонений и оптимизации точности, которые помогают производственным компаниям быстро решать проблемы с ошибками при обработке и стабилизировать качество продукции на производственной линии.
В связи с быстрым развитием индустрии сборных строительных конструкций на рынке предъявляются все более строгие требования к точности для продукции, формованной в рулонах, такой как цветная стальная черепица, старинная металлочерепица, напольные настилы и подвесные панели для наружных стен. Большинство компаний, занимающихся обработкой профиля, сталкиваются с проблемами различной степени отклонения в процессе обработки во время работы своего оборудования. К распространенным проявлениям относятся общий боковой изгиб профилей, локальные выпуклости и вмятины, неточная длина и размеры готовых изделий, несоответствующая ширина панелей слева и справа, наклонные надрезы и заусенцы и т. д. Многие компании полагаются исключительно на ручную постчистовую обработку, что не только существенно увеличивает трудозатраты, но и не решает проблему отклонения от первопричины, что затрудняет выполнение высоких требований к снабжению строительных объектов. Чтобы полностью уменьшить ошибки обработки, необходимо реализовать целевые планы коррекции отклонений, основанные на нескольких аспектах, таких как структура оборудования, производственный процесс, рабочие характеристики, а также эксплуатация и техническое обслуживание оборудования.
Чтобы эффективно исправить отклонения в обработке профилегибочного станка, нам сначала необходимо точно определить основную причину отклонения. Отклонения обработки в основном делятся на четыре категории: отклонение механической структуры, отклонение параметров процесса, отклонение электрического управления и отклонение адаптации сырья. Отклонения механической конструкции чаще всего связаны с недостаточной точностью станины машины, износом роликов, несоосностью направляющего механизма, ослаблением крепления деталей трансмиссии; отклонения технологических параметров концентрируются в необоснованном уменьшении роликов, неравномерном распределении процессов формования, несбалансированном согласовании скорости производственной линии; отклонения электрического управления в основном вызваны неупорядоченными параметрами сервосистемы, ошибками измерения энкодера и задержками сигналов системы управления; отклонения сырья – это отклонения от формы формования, вызванные неравномерной толщиной листа, твердостью и нестабильным натяжением рулона. Различные типы отклонений соответствуют исключительным планам коррекции, и точное исследование может эффективно решить проблему.
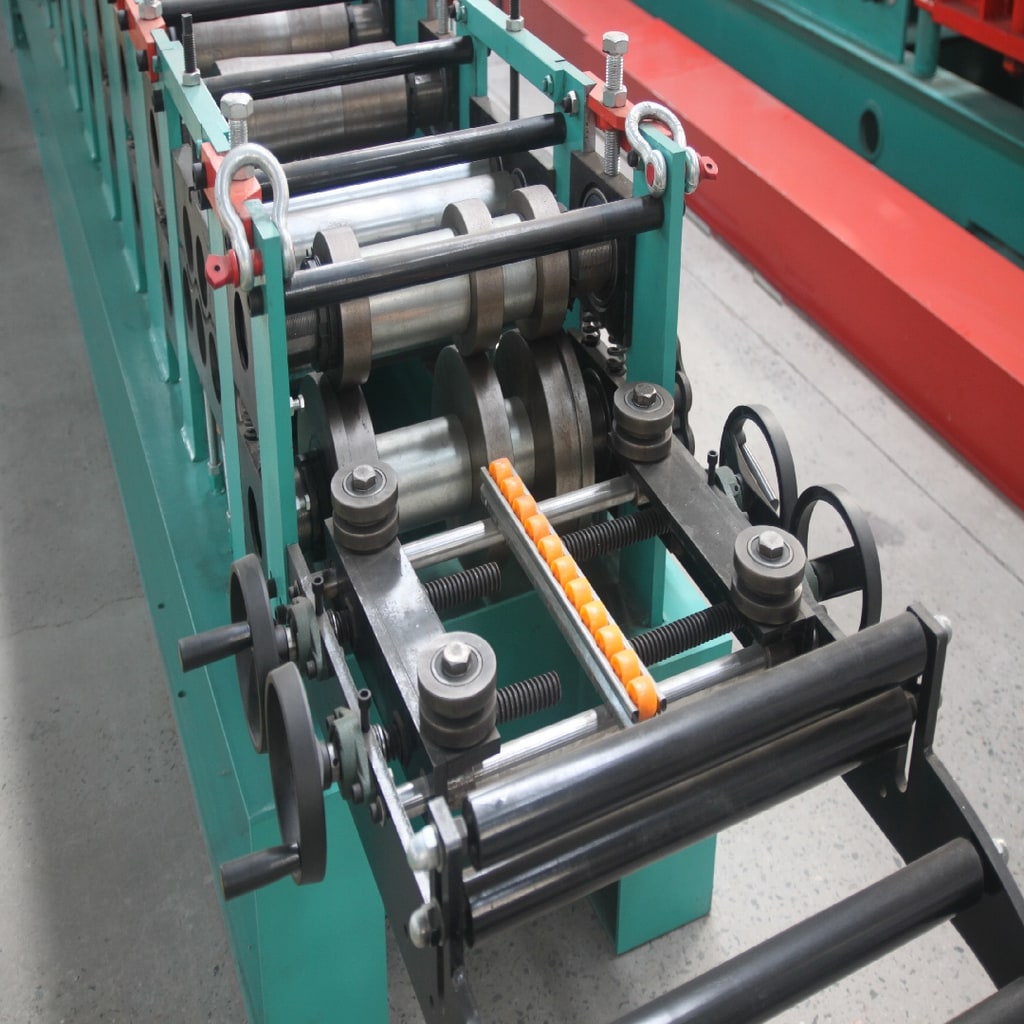
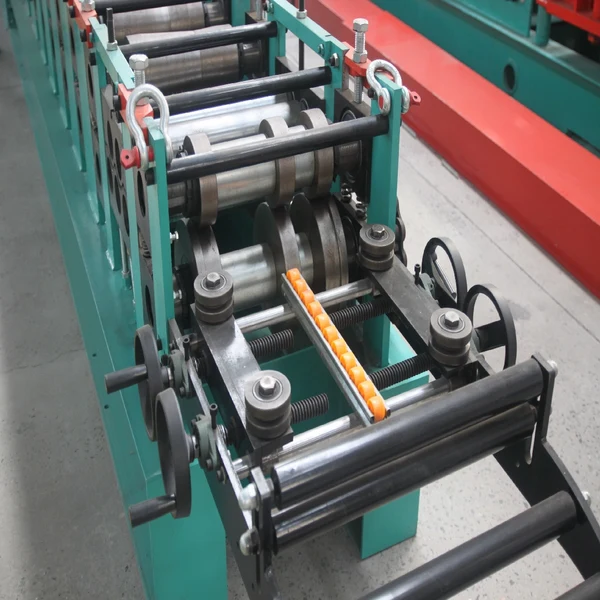
Для наиболее распространенных механических структурных отклонений основные методы коррекции заключаются в калибровке эталонов оборудования и ремонте механически изнашиваемых деталей. Каркас фюзеляжа является основой обеспечения точности обработки. Если фюзеляж не был обработан или деформирован во время длительной эксплуатации, это приведет к тому, что опорная поверхность установки роликов будет неровной, а высота каждой формовочной станции будет смещена, что непосредственно приведет к боковому изгибу и искажению профиля. В связи с этим необходимо регулярно обнаруживать и калибровать базовую поверхность рамы оборудования, а также использовать прецизионные измерительные инструменты для коррекции уровня и параллельности рабочей станции, чтобы обеспечить единство исходной точки установки всех формовочных роликов. В то же время ролик является основным компонентом, непосредственно контактирующим с листом. Длительная обработка металлических листов приведет к изнашиванию поверхности, появлению бороздок и царапин, что приведет к неравномерному формированию листа и отклонению размеров. Степень износа роликов необходимо регулярно проверять, а ролики с серьезным износом необходимо своевременно полировать и ремонтировать или заменять, чтобы обеспечить соответствие округлости и концентричности роликов стандарту.
Несоосность механизма подачи направляющих является основной причиной отклонения пластины и ширины, а также ключевой задачей ежедневной коррекции отклонений. В процессе производства зазор между направляющими перегородками слишком велик, направляющие ролики изнашиваются, а подающие ролики имеют разную высоту, что приводит к отклонению листа влево и вправо при транспортировке, что приводит к отклонениям размеров при окончательном формовании. Для устранения этой проблемы необходимо регулярно подстраивать расстояние между направляющими перегородками и следить за тем, чтобы зазор точно соответствовал ширине плиты, не сдавливая красочную поверхность плиты и не оставляя лишнего места для раскачивания; всесторонне проверить податливость вращения и уровень всех подающих и опорных роликов, а также заменить заклинившие или сильно изношенные ролики, чтобы обеспечить транспортировку листа по прямой линии с постоянной скоростью на протяжении всего процесса, а также исключить отклонения смещения от подающего конца. На высокотехнологичных производственных линиях профилирования, оснащенных автоматическими системами коррекции, датчики коррекции необходимо регулярно калибровать, чтобы гарантировать, что система точно корректирует смещения листов в реальном времени и отвечает потребностям высокоточного производства листов.
Отклонения при формовании, вызванные необоснованными параметрами процесса, необходимо корректировать посредством стандартизированной отладки процесса. Чтобы увеличить производственную мощность, многие компании-производители слепо ускоряют производство или по своему усмотрению регулируют уменьшение валков, что приводит к недостаточному формованию листа, неравномерному локальному напряжению, выпуклостям, складкам и отклонениям деформации. Правильный метод коррекции состоит в том, чтобы следовать принципу процесса «поэтапное формование, шаг за шагом» и разумно распределять величину уменьшения каждой группы формовочных роликов в соответствии с толщиной листа, материалом и спецификациями формата, чтобы избежать чрезмерной деформации или недостаточной формовки на одной станции. Толстые пластины и пластины высокой твердости должны снижать скорость работы производственной линии и увеличивать буферное время формования, чтобы обеспечить полную форму пластины; для тонких декоративных пластин скорость можно точно настроить, обеспечивая при этом точность, чтобы сбалансировать производственную мощность и качество обработки. В то же время, когда оборудование переходит в производство, необходимо провести проверку испытательной машины для точного измерения высоты волны, расстояния волны и эффективной ширины профиля пробного производства, а параметры ролика могут быть точно настроены на основе данных испытаний, чтобы подтвердить отсутствие отклонений перед массовым производством.
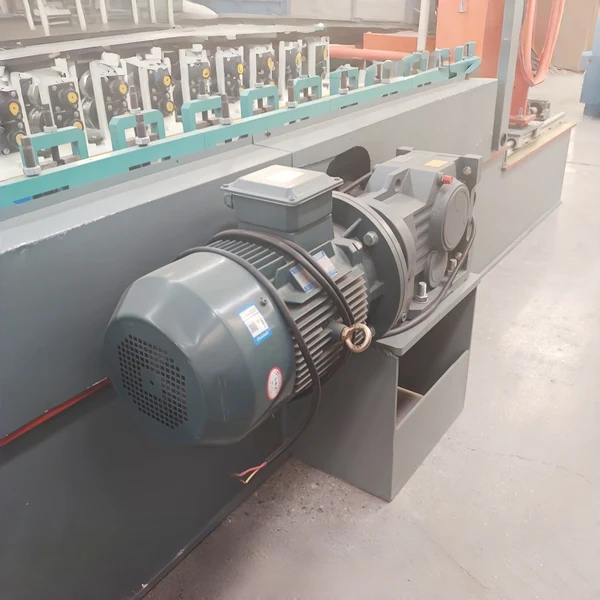
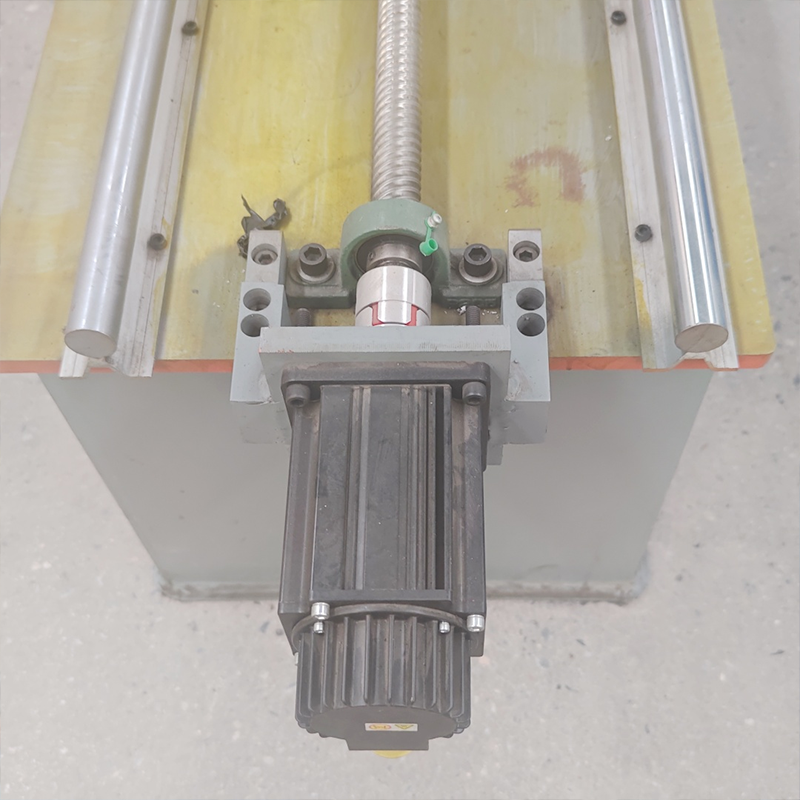
Ошибка электрической системы управления является ключевым фактором, приводящим к неточной длине готового изделия и отклонению резки. Это также является основным направлением калибровки интеллектуального прокатного оборудования. Система сервопривода, энкодер и система управления ПЛК отвечают за измерение подачи листа и контроль резки. После длительной эксплуатации могут возникнуть такие проблемы, как дрейф параметров, проскальзывание энкодера и задержки реакции сигнала, что приводит к неравномерной длине готовых изделий и перекосу резки. Для исправления таких отклонений необходимо регулярно калибровать энкодер оборудования, очищать энкодер от пыли и мусора, затягивать установочные винты во избежание проскальзывания измерений; регулярно производить сброс основных параметров сервосистемы, унифицировать скорость подачи и ритм срабатывания отсечки, устранять ошибки, вызванные дрейфом параметров; заблокируйте основные электрические параметры и запретите непрофессионалам изменять их по своему желанию, чтобы избежать отклонений при пакетной обработке, вызванных путаницей параметров, вызванных человеком. Ввиду отклонения реза реза необходимо регулярно регулировать зазор летучей пилы, шлифовать и затуплять лезвие, обеспечивать синхронность резки, устранять такие проблемы, как заусенцы реза и наклон.
Отклонения в обработке, вызванные неправильной адаптацией сырья, необходимо корректировать посредством предварительного контроля и точной настройки процесса. Различные партии стальных листов с цветным покрытием, оцинкованных листов и листов из алюминия, магния и марганца имеют небольшие различия в толщине, твердости и ударной вязкости. Если для производства используются фиксированные параметры, легко могут возникнуть отклонения при формовке. Перед производством необходимо проверить параметры сырья. Для листов с высокой твердостью соответствующим образом уменьшите степень обжатия одного комплекта роликов и увеличьте буферность формовочной станции; для пластин небольшой толщины точно отрегулируйте натяжение направляющей, чтобы избежать растяжения и деформации пластины. В то же время натяжение размотки строго контролируется, чтобы поддерживать постоянное и стабильное освобождение рулона, устраняя проблемы растяжения и отклонения листа, вызванные внезапным ослаблением и затягиванием рулона, а также адаптируясь к потребностям формования различного сырья.
Помимо целенаправленной коррекции отклонений, создание механизма поддержания нормированной точности является основным средством устранения отклонений обработки от основной причины. Предприятиям необходимо разработать систему ежедневного осмотра оборудования, ежедневно проверять состояние крепления цепей передачи, подшипников и болтов, своевременно пополнять смазку, чтобы избежать отклонений точности, вызванных дрожаниями работы оборудования; раз в неделю калибровать точность направляющего механизма, эталона роликов и режущей системы; ежемесячно проводить комплексную проверку точности работы всей машины, своевременно заменять изношенные и стареющие детали. В то же время мы усилим профессиональную подготовку операторов, стандартизируем процедуры отладки оборудования, изменения моделей и производственных операций, а также устраним человеческие отклонения, вызванные нестандартизированными операциями.
В настоящее время оборудование для профилирования модернизируется, обеспечивая высокую точность, интеллектуальность и низкий уровень ошибок. Новое поколение полностью автоматических профилегибочных машин оснащено интеллектуальной памятью параметров, автоматической коррекцией отклонений и функциями обнаружения ошибок в реальном времени. Он может автоматически записывать оптимальные параметры процесса для каждой версии и вызывать их одним щелчком мыши во время изменения модели, что значительно снижает количество ошибок при отладке. Он также оснащен модулем контроля точности в режиме реального времени, который может автоматически выявлять небольшие отклонения в процессе производства и исправлять их в режиме реального времени, эффективно избегая производства бракованной продукции. Применение интеллектуальной технологии точного управления меняет коррекцию отклонений обработки с «после исправления» на «предварительную профилактику», что значительно повышает стабильность и производительность производственной линии.
Подводя итог, можно сказать, что отклонения в обработке профилегибочной машины являются результатом многомерных факторов оборудования, технологий, электричества и сырья. Если вы хотите полностью решить проблему обработки отклонений, вы не можете полагаться на один метод отладки. Вам необходимо создать полную систему точного контроля «точного исследования, целенаправленной коррекции, нормального обслуживания и интеллектуального управления и контроля». Калибруя механические контрольные параметры, оптимизируя параметры процесса, стабилизируя электрическое управление, строго контролируя адаптацию сырья, а также осуществляя ежедневную эксплуатацию и техническое обслуживание, можно комплексно устранить различные проблемы, такие как отклонения размеров формования профиля, отклонения деформации и отклонения резки, а также можно непрерывно производить высокоточные стандартизированные строительные металлические профили, помогая производственным компаниям сокращать потери, увеличивать производственные мощности и повышать конкурентоспособность основной продукции на рынке.

-


-


-


Dancy:WhatsApp
-
Frank:WhatsApp
-

ivy liu: WhatsApp