Столкновение с экстремально холодными условиями Восточной Европы: Технические решения для профилегибочного оборудования для обеспечения стабильного производства металлических профилей
2026-10-13
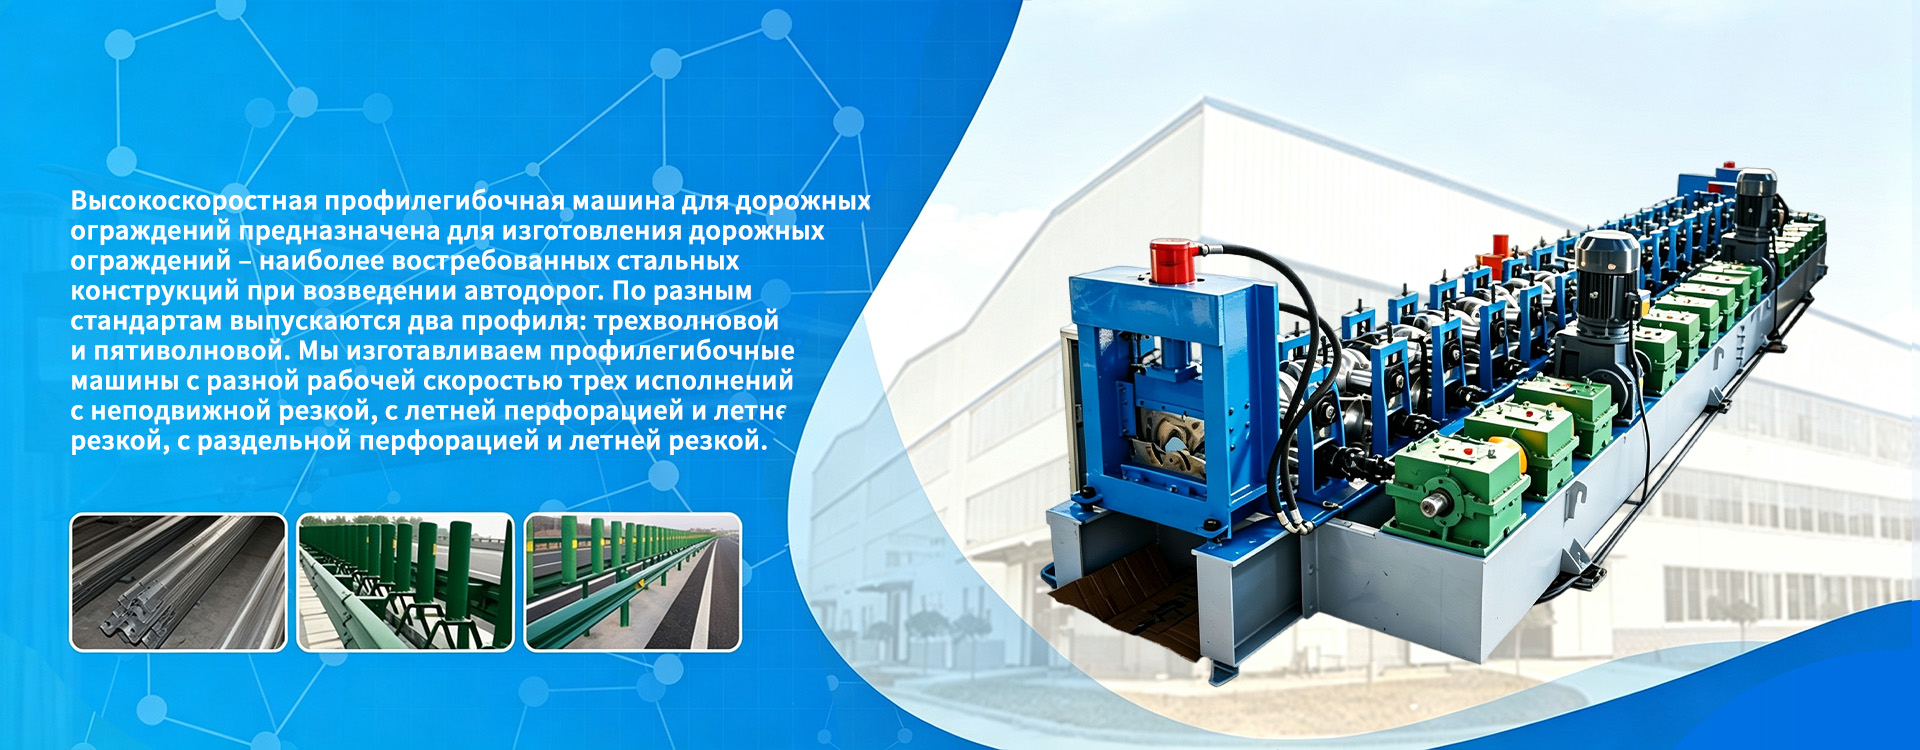
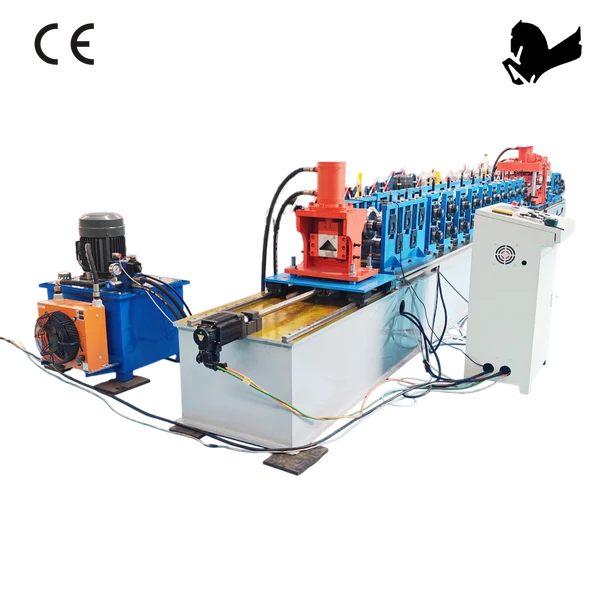
В огромном регионе Восточной Европы большое количество проектов расположено в крайне холодных районах высоких широт. Зимой они длительное время находятся в условиях минусовой низкой температуры, а самая низкая температура в некоторых районах может достигать – 40°С и даже ниже. Экстремально низкие температуры приведут к множественным испытаниям работоспособности металлического сырья, стабильности работы оборудования и точности размеров готовых профилей. В таких условиях многие традиционные металлообрабатывающие оборудования подвержены таким проблемам, как заклинивание трансмиссии, хрупкость компонентов, дрейф размеров отливки и деформация готовой продукции. Профилегибочное оборудование является основным оборудованием для непрерывной формовки металлических профилей. При производстве стальных конструкций, ограждающих панелей, фотоэлектрических кронштейнов, стеллажей для хранения, трубных опор и других проектов в экстремально холодных регионах Восточной Европы необходима целенаправленная структурная оптимизация и адаптация процессов для преодоления различных производственных проблем, вызванных низкими температурами, и непрерывного и стабильного выпуска металлопрофильной продукции, соответствующей проектным стандартам.
Первое, на что влияет экстремально холодная среда, — это само металлическое сырье. В условиях низких температур вязкость стали снизится, а хладноломкость увеличится. Если сырье направляется непосредственно в формовочную установку без разумного раннего контроля температуры, во время непрерывного процесса прессования валков на краях листа легко появляются микротрещины. В тяжелых случаях он сломается, что напрямую приведет к потере сырья и остановке производства. В то же время металлические листы будут иметь эффект усадки в условиях низких температур, а толщина и прямолинейность листов будут незначительно меняться при изменении температуры, что напрямую повлияет на размеры поперечного сечения формируемых профилей, в результате чего допуск готового изделия превысит требования чертежа. На чрезвычайно холодной площадке проекта в Восточной Европе канал хранения сырья необходимо изолировать и защитить, чтобы металлические листы не подвергались воздействию холодной среды в течение длительного времени на открытом воздухе. Прежде чем листы поступают в блок профилирования, необходимо зарезервировать достаточное время восстановления температуры, чтобы поддерживать температуру листа в пределах диапазона обработки, разрешенного оборудованием, и уменьшить влияние температурного стресса на качество формования. При выборе сырья приоритет отдается маркам стали с хорошей ударной вязкостью при низких температурах, чтобы избежать риска растрескивания профиля из-за источника сырья и обеспечить долгосрочные требования к эксплуатации зданий и инфраструктуры в чрезвычайно холодных регионах Восточной Европы.
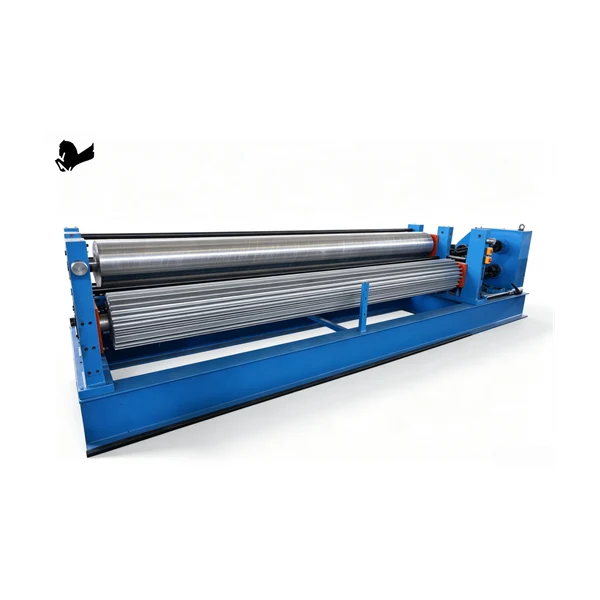
Механические компоненты самого профилегибочного агрегата также сталкиваются с серьезными проблемами в условиях чрезвычайно холодного климата. Вязкость обычной консистентной смазки резко возрастает в условиях низких температур, а текучесть становится плохой. Подвижные пары, такие как редукторы, гнезда подшипников, цепи и механизмы сервотрансмиссии, не полностью смазываются, и рабочее сопротивление значительно возрастает. Нагрузка двигателя увеличивается ненормально. Как минимум, шум оборудования становится громче, а скорость бега нестабильной. В худшем случае детали застревают и отключается из-за перегрузки по питанию. Длительная непрерывная работа также ускорит износ деталей трансмиссии и сократит срок службы всей машины. Профилегибочное оборудование, адаптированное для экстремально холодных условий Восточной Европы, заменит специальную смазочную среду, адаптированную к условиям сверхнизких температур, чтобы гарантировать сохранение хорошей текучести и смазочного эффекта в среде -40°C. Электрическая система управления оборудованием также нуждается в низкотемпературной оптимизации. Обычные электронные компоненты будут страдать от искажения приема сигнала, медленного отклика сенсорного экрана и ненормальной работы модуля ПЛК в условиях низких температур. Весь электрический блок управления дополнен модулем нагрева изоляции для стабилизации внутренней рабочей температуры электрического шкафа управления, обеспечения непрерывного и точного сбора данных энкодером, датчиком и серводвигателем, а также обеспечения точного выполнения скорости формования, зазора между роликами и резки фиксированной длины. Основные металлические компоненты, такие как рама оборудования, ролики и основание, подвергаются низкотемпературному упрочнению ударной вязкости в процессах выбора материала и термической обработки, чтобы снизить риск хрупкого разрушения металлических компонентов корпуса оборудования в экстремально холодных условиях и обеспечить стабильную работу всей профилирующей установки в течение длительного времени.
Процесс формования и контроль готового профиля являются ключевыми аспектами производства в экстремально холодных условиях. Профилирование валками основано на использовании нескольких формовочных роликов, которые шаг за шагом оказывают постоянное давление на металлический лист, постепенно обрабатывая плоский лист с получением заданного профиля поперечного сечения. В условиях низкотемпературного производства пластичность листа снижается, и необходимо умеренно уменьшить величину одиночной формовочной деформации, а количество проходов формования необходимо увеличить, чтобы замедлить скорость деформации листа и избежать трещин, вызванных концентрацией напряжений за короткий период времени. Система контроля зазора между роликами оборудования добавляет алгоритм температурной компенсации для автоматической точной настройки параметров зазора между валками в реальном времени в соответствии с температурой окружающей среды на месте, компенсируя отклонение размеров, вызванное низкотемпературной усадкой металлического листа, гарантируя, что высота, ширина и угол изгиба поперечного сечения каждого профиля стабильны и постоянны. Режущий блок фиксированной длины также необходимо адаптировать для низкотемпературного производства. Режущий инструмент изготовлен из низкотемпературного ударопрочного сплава, что позволяет оптимизировать зазор режущей кромки и предотвратить скалывание инструмента при низких температурах. Режущая торцевая поверхность гладкая и без заусенцев, что сокращает количество последующих этапов обработки.
Планы поддержки производства на месте, а также планы эксплуатации и технического обслуживания в экстремально холодных регионах также напрямую определяют, можно ли ввести оборудование для профилирования в стабильную работу в долгосрочной перспективе. Многие проектные площадки в Восточной Европе расположены в отдаленных местах, а заводские здания на территории имеют ограниченные условия изоляции. Некоторые проекты даже требуют проведения полуоткрытых работ. При выборе места установки оборудования старайтесь построить простую теплоизоляционную конструкцию ограждения, чтобы изолировать прямое воздействие сильного ветра и снега на установку и снизить влияние резких температурных колебаний на производство. В части эксплуатации и технического обслуживания оборудования составлен перечень низкотемпературных проверок. Перед каждым запуском выполняется проверка предварительного нагрева, чтобы убедиться, что система смазки, модуль нагрева и датчики в норме, прежде чем можно будет начать производство. После ежедневного простоя оборудование очищается и удаляется снег, иней и металлический мусор с поверхности катков, чтобы предотвратить повреждение поверхности роликов, вызванное обмерзанием. Персонал по эксплуатации и техническому обслуживанию должен пройти специальную подготовку по работе с низкотемпературным оборудованием и быть знакомым с распространенными методами диагностики неисправностей и экстренного реагирования в чрезвычайно холодных условиях, чтобы сократить время простоя и обеспечить соблюдение графика проекта.
С точки зрения сценариев применения, профилегибочное оборудование, оптимизированное для адаптации к экстремальным холодам, может обеспечить обработку профилей для большого количества инфраструктурных проектов в Восточной Европе. Включая заводские стеновые и кровельные панели Polar, вспомогательные элементы для фотоэлектрических проектов, колонны и балки систем хранения, опорные профили для аксессуаров мостов, кронштейны для труб и другие продукты. Готовый профиль этого типа не только обеспечивает точность размеров на этапе обработки, но и сам готовый профиль также соответствует низкотемпературным механическим показателям местных строительных норм и правил. Он не склонен к деформации и растрескиванию при длительной эксплуатации на открытом воздухе с низкими температурами и сильными ветровыми и снеговыми нагрузками круглый год, что повышает общую безопасность строительной конструкции.
В совокупности производство металлопрофиля в экстремально холодных регионах Восточной Европы – это не просто транспортировка профилегибочного оборудования на объект и запуск его в производство. Это многомерная одновременная оптимизация контроля сырья, низкотемпературная модернизация оборудования, корректировка процесса формования, а также систем эксплуатации и технического обслуживания на месте. Только когда все решение совместно адаптировано к экстремальным условиям в десятки градусов ниже нуля, установка для профилирования может непрерывно и стабильно производить высококачественные металлические профили, удовлетворять серьезные потребности в обработке профилей в проектах инфраструктуры, новой энергетики и промышленного строительства в высоких широтах Восточной Европы, а также предоставлять надежные решения в области оборудования для обработки металлов давлением для местных инженерных проектов.
-


-


-


Dancy:WhatsApp
-
Frank:WhatsApp
-

ivy liu: WhatsApp